La primavera pasada, una empresa vietnamita que envasaba anacardos envió cuatro contenedores a Rotterdam. Las bolsas parecían perfectas al salir de la línea de producción: planas, cuadradas y con una impresión nítida. Tres semanas después, el importador envió fotografías: aproximadamente el 31% de las bolsas habían perdido el vacío y algunas presentaban filtraciones visibles de aceite en el sellado.
Su primera llamada fue a su proveedor de película. La película estaba bien. La fuga estaba en la barra de sellado y llevaba allí meses.
Vemos este patrón constantemente. Se culpa a la película, al producto o al clima por las fugas en las bolsas, cuando la causa real es una de las seis condiciones mecánicas que generalmente podemos detectar en unos veinte minutos con un comprobador de sellado y un par de alicates.
Los seis fallos de sellado que encontramos en líneas reales

Variación de la temperatura a lo largo de la barra. Una barra de sellado no tiene una temperatura uniforme. Si la mides con un termómetro de contacto en cinco puntos, a menudo encontrarás una diferencia de 8 a 12 °C entre el centro y los extremos. El centro se quema, los extremos no sellan correctamente y la bolsa gotea en la esquina que nadie revisa. En una barra de 400 mm, esto suele deberse a un cartucho calefactor desgastado o a un termopar suelto.
Presión que parece correcta pero no lo es. La mayoría de las mordazas están ajustadas a 3-5 bares. Un manómetro en el regulador puede marcar 4 bares, mientras que la presión real en las mordazas es de 2,5 bares debido a una fuga en el sello del cilindro o a una línea de aire doblada. Las bolsas sellan por fuera y los canales presentan fugas por el centro.
Tiempo de permanencia reducido para alcanzar la velocidad máxima. Cuando una línea de producción pasa de 50 a 60 bolsas por minuto, lo primero que se recorta es el tiempo de espera. El sellado requiere tiempo para que la capa de sellador de la película se funda y se fusione; si se recorta en 30 milisegundos, el sellado parece intacto, pero se despega a 1,5 N en lugar de 4 N. Sobrevive en el palé, pero falla en el contenedor.
Producto en la zona de sellado. El polvo, el aceite o incluso un solo grano de arroz atascado en la mordaza crean un canal. Por eso, las líneas verticales de polvo con un ajuste deficiente del tubo presentan fugas en el sello superior, y las líneas de líquido con una boquilla que gotea presentan fugas en la parte inferior. Ninguna cantidad de temperatura soluciona la contaminación; se necesita un desmontaje, un puerto de vacío o un método de llenado diferente.
Capa de sellado incorrecta para la estructura de la película. Una bolsa puede estar perfectamente sellada y aun así fallar, porque la capa interior nunca fue diseñada para el producto. Los productos a base de aceite requieren un sellador específico; los polvos con alto contenido de grasa atacan el PE estándar. Cuando un cliente cambia de proveedor de film para ahorrar 6% en costos de material, esto es lo primero que se rompe.
No enfriar antes de manipular. Un sello permanece blando entre 200 y 400 ms después de que se abren las mordazas. Si se deja caer directamente sobre una cinta transportadora con cierta tensión, se producen microfisuras en el borde del sello. Las líneas de alta velocidad requieren barras refrigerantes o una caída más prolongada.
Cómo encontrar la causa en veinte minutos
Comience con una prueba de penetración de tinte: inyecte tinte en una bolsa sellada, apriétela y observe dónde aparece. Las fugas en las esquinas indican una mala alineación de las barras; los canales que atraviesan el centro indican presión o contaminación.
A continuación, realice una prueba de despegue. Corte una tira de 25 mm transversalmente al sello, tire de ella a 90 grados con un pequeño tensiómetro y registre la fuerza. Un sello adecuado en un laminado de 70 micras requiere entre 3,5 y 5 N; cualquier valor inferior a 2,5 N no resistirá el contacto con el contenedor.
Por último, compruebe la alineación de las mordazas con una tira de papel sensible a la presión. Un patrón irregular es un problema mecánico, no de configuración, y ningún ajuste de parámetros lo solucionará.
Si desea obtener una visión más completa de qué productos causan esto con mayor frecuencia, nuestro artículo sobre




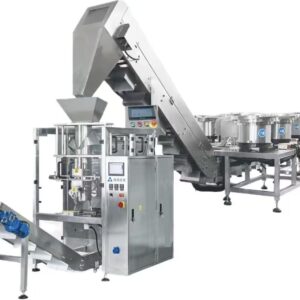
Máquina de embalaje de hardware/Máquina de embalaje contadora

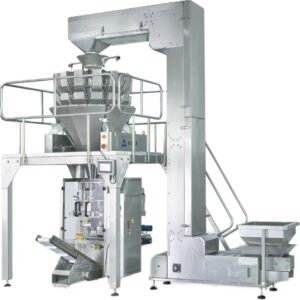
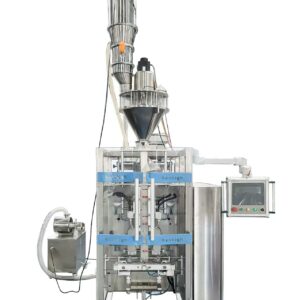

Máquina envasadora de líquidos / Máquina envasadora de pasta


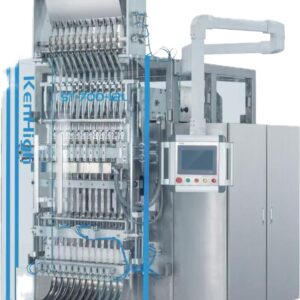



Máquina envasadora de verduras/Máquina envasadora VFFS


Cuando la máquina no es el problema

A veces nos llaman y resulta que la máquina no tiene ningún problema. Tres casos que conviene revisar antes de solicitar una visita del técnico.
Si la fuga comenzó después de cambiar de proveedor de película, pruebe la nueva película con la configuración anterior antes de manipular la máquina. Hemos visto fallar un laminado 15% más económico con una capa de sellador de 12 micras a la misma temperatura que funcionaba con la película anterior de 25 micras.
Si el producto cambia (una nueva receta con más aceite, un nuevo nivel de tostado), es posible que sea necesario cambiar el método de llenado en lugar del sellado. Los granulados oleosos requieren una [máquina de bolsas prefabricadas](https://jingrui-packingmachine.com/product-category/pre-made-pouch-packing-machines/) con una estación de llenado adecuada, no una formadora VFFS que esparce el producto por la zona de sellado.
Y si la tasa de fugas es inferior a 0,5% y el producto es estable a temperatura ambiente, puede que no valga la pena preocuparse. El café envasado al vacío listo para la venta es un caso diferente al de un saco de 25 kg de fruta deshidratada.
En el caso de productos líquidos y en pasta, la mayoría de las fugas que observamos se deben a la boquilla y al nivel de llenado, en lugar de a la mordaza, razón por la cual la [línea de llenado de líquidos](https://jingrui-packingmachine.com/product-category/high-speed-vertical-packing-machine/liquid-packing-machine/) utiliza una geometría de sellado completamente diferente.
Qué especificar al comprar
Solicita por escrito la especificación de uniformidad de temperatura de la barra de sellado, no solo su temperatura máxima. Pregunta qué tiempo de permanencia asume la velocidad indicada y si dicha velocidad se mantiene a 20 °C de temperatura ambiente o solo en una sala con temperatura controlada.
Pregunte cuántos parámetros de sellado están protegidos con contraseña. Las máquinas que permiten a los operarios modificar el tiempo de permanencia sin registrarlo son máquinas en las que la calidad del sellado se deteriorará en un plazo de seis meses, y nadie podrá determinar cuándo comenzó este problema.
Otro dato que vale la pena considerar: ¿a qué peso viene configurada la máquina? Si sus bolsas están etiquetadas con 500 g y la máquina sale de fábrica configurada a 510 g, usted está pagando por ese producto todos los días; ya analizamos los cálculos en [cuánto cuesta un gramo de producto de regalo](https://jingrui-packingmachine.com/weighing-accuracy-giveaway-cost/).
Envíenos un vídeo de la junta defectuosa y de la estructura de la película, y normalmente podremos indicarle cuál de las seis causas es antes de que pague por una visita del técnico.
Preguntas frecuentes
¿Por qué mis maletas solo gotean después del transporte marítimo?
Porque el sello es lo suficientemente resistente para soportar el peso del palé, pero no la vibración ni los cambios de presión de un contenedor. Un sello que se despega a 1,5 N aguantará en una cinta transportadora, pero fallará después de dos semanas de apilamiento. Siempre compruebe la resistencia al despegue, no solo si la bolsa retiene el aire en la fábrica.
¿Puedo solucionar las fugas en las juntas aumentando la temperatura?
Solo si el sello no está lo suficientemente caliente. Si la barra ya está a la temperatura correcta, un calor excesivo quema la capa de sellador y empeora la fuga. Primero, mida la barra en cinco puntos: una diferencia de 10 grados entre el centro y el extremo indica que la temperatura no es el problema.
¿Cómo puedo comprobar la calidad de los sellos internamente?
Una prueba de penetración de tinte localiza la fuga, y una prueba de despegue determina la resistencia del sellado. Corte una tira de 25 mm, tire de ella a 90 grados y espere una fuerza de 3,5 a 5 N en un laminado de 70 micras. Por debajo de 2,5 N, el sellado no resistirá la exportación. Ambas pruebas tardan menos de diez minutos por muestra.


