Seorang produsen pasta tomat di Nigeria mengganti pemasok film untuk menghemat 9% bahan baku. Dua bulan kemudian, lini produksinya beroperasi pada kecepatan nominal 70%, kantong-kantong yang tiba di distributor memiliki segel yang kusut, dan sekitar 4% mengalami kebocoran.
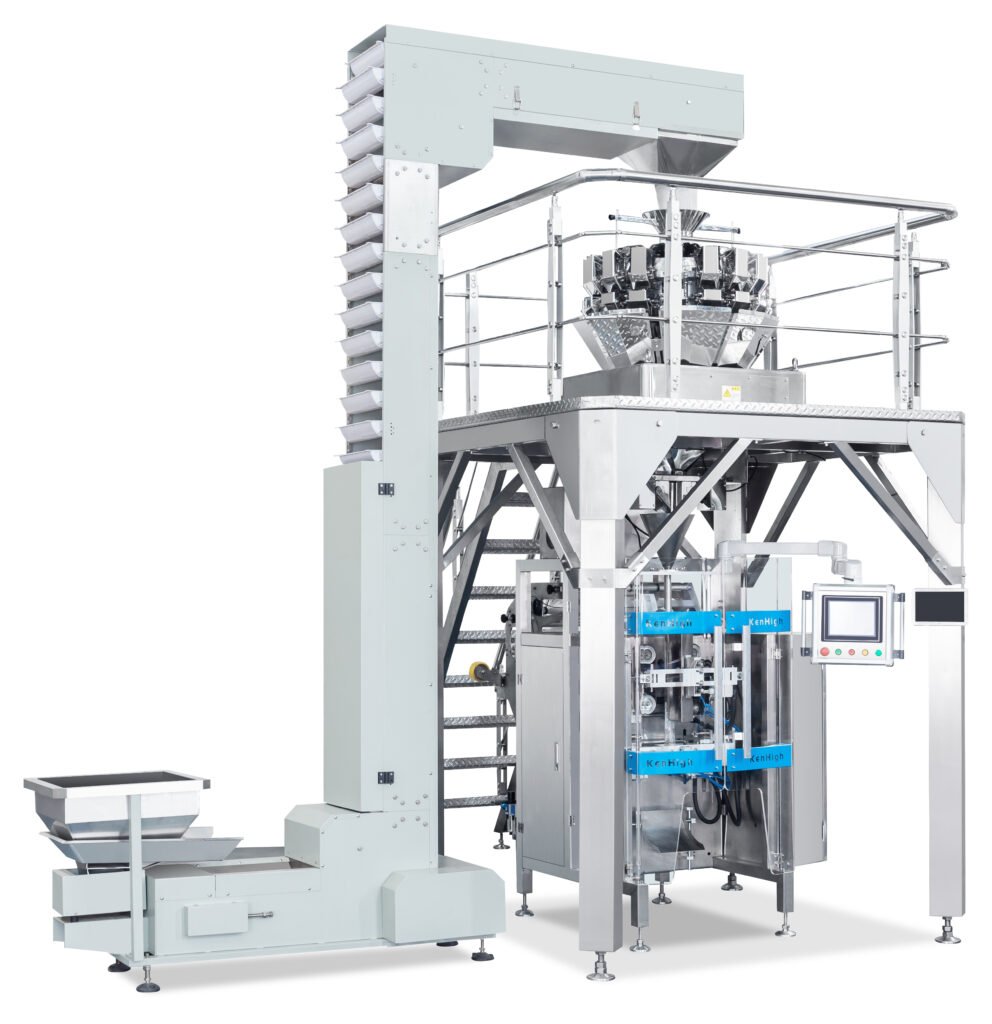
Film tersebut lebih murah per kilo. Selain itu, strukturnya juga tidak tepat untuk mesin VFFS yang memproses produk basah dan asam dengan kecepatan 45 kantong per menit.
Film adalah bagian dari lini pengemasan di mana pembeli paling banyak bernegosiasi dan paling sedikit menentukan spesifikasi. Penawaran biasanya hanya menyebutkan "laminasi, 90 mikron" dan tidak ada yang lain. Angka tunggal itu menyembunyikan empat sifat yang menentukan apakah mesin berjalan dengan kecepatan tinggi atau justru menghambat kinerja mesin sepanjang shift.
Apa sebenarnya isi dari spesifikasi film?
Struktur tersebut, lapis demi lapis. Laminasi tiga lapis standar biasanya dicetak dengan PET atau OPP di bagian luar untuk kekuatan, lapisan penghalang di tengah (berlapis logam, foil, atau EVOH), dan lapisan penyegel di bagian dalam (PE atau CPP). Setiap lapisan memiliki fungsi yang berbeda, dan mengganti salah satu lapisan untuk menghemat biaya akan merusak fungsi tertentu: mengurangi lapisan penghalang akan mengurangi masa simpan; mengurangi ketebalan lapisan luar akan merusak hasil cetakan selama pengiriman; mengganti lapisan penyegel akan menyebabkan penjepit tidak lagi menyegel pada suhu yang diinginkan.
Ketebalan total dibandingkan dengan ketebalan bahan perekat. Inilah angka yang menyebabkan kegagalan paling banyak. Laminasi 90 mikron dengan lapisan perekat 12 mikron tidak akan mampu menahan kantong 500 g di dalam kontainer, berapa pun ketebalan totalnya. Untuk kantong VFFS standar, kita menginginkan perekat setebal 25–40 mikron. Pembeli yang hanya mempertimbangkan ketebalan mikron total biasanya berakhir dengan perekat yang tipis dan tingkat kebocoran yang "misterius".
Koefisien gesekan. COF menentukan apakah film meluncur dengan mulus di atas tabung pembentuk atau terseret. Jika terlalu tinggi, film akan berkerut di bagian bahu, yang menghasilkan lipatan dan segel yang tidak berada di tengah. Jika terlalu rendah, gulungan akan terlipat saat dilepas. Sebagian besar lini VFFS menginginkan COF sekitar 0,2–0,3 pada permukaan bagian dalam, dan pemasok film yang tidak mempublikasikannya biasanya belum mengukurnya.
Geometri gulungan dan sambungan. Diameter rol, ukuran inti (76 mm atau 152 mm), dan jumlah sambungan per rol semuanya memengaruhi waktu operasional. Sambungan berarti berhenti, memasang kembali rol, dan seringkali menghasilkan 20 kantong limbah. Jika mesin Anda menggunakan inti 76 mm dan film murah yang dikirim berukuran 152 mm, Anda perlu chuck baru sebelum menjalankan satu kantong pun.
Empat kesalahan yang muncul di baris tersebut
Membeli film berdasarkan harga per kilogram. Yang terpenting adalah biaya film per kantong: film 90 mikron seharga $3.10/kg dan film 80 mikron seharga $3.40/kg tidak dapat dibandingkan kecuali jika dikalikan dengan gram per kantong. Kami pernah melihat gulungan film yang 12% lebih murah ternyata berharga 20% lebih mahal per kantong setelah memperhitungkan ketebalan dan limbah.
Mengubah satu lapisan untuk mencapai target harga. Cara yang paling umum adalah dengan mengencerkan bahan penyegel. Cara ini menghemat biaya kertas dan baru terlihat sebagai tingkat kebocoran tiga bulan kemudian, biasanya setelah kontainer ekspor pertama.
Mengabaikan sifat kimia produk tersebut. Produk asam, produk berminyak, dan produk dengan bubuk halus masing-masing membutuhkan bahan penyegel yang berbeda. Lapisan yang menyegel dengan baik pada beras kering dapat gagal pada pasta tomat karena segel terkontaminasi oleh produk di bagian rahang dan bahan penyegel tidak dapat mengalir melewatinya.
Melupakan keterbatasan mesin itu sendiri. Cetakan VFFS dibuat dengan mesin untuk rentang ketebalan film dan rentang kekakuan tertentu. Menggunakan film yang terlalu kaku akan menyebabkan masalah pelacakan; jika terlalu lunak, kantong tidak akan mempertahankan bentuknya di dalam tabung pembentuk.
Jika kebocoran terjadi setelah penggantian film, urutan pengecekan ada di [mengapa kantong bocor](https://jingrui-packingmachine.com/bag-seal-failure-causes/): film terlebih dahulu, mesin kedua, pengaturan terakhir.
Apa yang harus ditanyakan secara tertulis?
Mintalah struktur lengkap dengan ketebalan lapisan, bukan totalnya. Tanyakan jenis bahan penyegel dan kisaran suhu penyegelannya. Tanyakan COF pada kedua permukaan. Tanyakan angka OTR dan WVTR jika masa simpan penting — dan bacalah [di mana oksigen sebenarnya masuk](https://jingrui-packingmachine.com/nitrogen-flushing-residual-oxygen/) sebelum Anda menerima klaim penghalang.
Mintalah gulungan sampel film produksi seberat 50 kg, bukan sampel laboratorium, dan jalankan di mesin Anda selama satu shift penuh sebelum Anda memesan kontainer. Sampel laboratorium dibuat dengan peralatan yang berbeda dan seringkali berperilaku berbeda pada mesin pembentuk berkecepatan tinggi.
Terakhir, tanyakan bagaimana perilaku penyusutan dan peregangan film pada suhu penyegelan Anda. Laminasi yang menyusut 2% pada 180 °C akan terlepas dari batang penyegel dan meninggalkan celah, dan tidak ada perubahan parameter yang dapat memperbaiki film yang tidak dirancang untuk suhu tersebut.
Ketika film yang lebih murah adalah jawaban yang tepat.
Tidak setiap produk membutuhkan lapisan pelindung foil. Barang-barang kering dengan masa simpan pendek — garam, gula, pasta, deterjen bubuk — sangat cocok menggunakan laminasi dua lapis sederhana dengan lapisan perekat 30 mikron, dan membayar EVOH untuk produk-produk tersebut adalah pemborosan uang.
Aturan yang kami berikan kepada pembeli: lapisan pelindung mengikuti masa simpan dan kandungan lemak, bukan tren. Di bawah tiga bulan dan rendah lemak, laminasi standar sudah tepat. Di atas sembilan bulan atau kandungan minyak tinggi, Anda membutuhkan lapisan pelindung, dan film tersebut akan berharga 25–40% lebih mahal per kilo. Anggarkan biaya ini pada tahap penawaran, jangan sampai baru menyadarinya setelah kontainer pertama ditolak.
Untuk sisi format kantong dalam keputusan yang sama, [perbandingan kantong bantal versus kantong berdiri versus kantong bata](https://jingrui-packingmachine.com/pillow-bag-vs-stand-up-pouch-vs-brick-bag/) membahas struktur apa yang dibutuhkan setiap format, dan [rentang mesin VFFS](https://jingrui-packingmachine.com/product-category/vffs-packing-machines/) mencantumkan ketebalan film yang dirancang untuk setiap mesin pembentuk.
Kirimkan kepada kami produk Anda, ukuran kemasan, target masa simpan, dan kutipan harga film yang Anda miliki, dan kami akan memberi tahu Anda mana dari keempat properti tersebut yang salah sebelum Anda melakukan pemesanan.
Pertanyaan yang Sering Diajukan (FAQ)
Berapa ketebalan film yang saya butuhkan untuk kantong 500 g?
Ketebalan total kurang penting dibandingkan lapisan perekat. Untuk kantong 500 g pada mesin VFFS, ketebalan total 70 hingga 100 mikron dengan lapisan perekat 25 hingga 40 mikron sudah cukup untuk sebagian besar produk kering dan semi-kering. Jika lapisan perekat kurang dari 20 mikron, segel tidak akan bertahan saat penumpukan dan pengangkutan meskipun kantong terlihat sempurna di jalur produksi.
Bisakah film yang sama digunakan untuk produk berbentuk bubuk dan cair?
Biasanya tidak. Bubuk membutuhkan bahan penyegel yang dapat mengalir melewati kontaminasi debu di rahang, dan cairan membutuhkan bahan penyegel yang dapat menutup permukaan basah dan tahan terhadap komposisi kimia produk. Pasta asam dan produk berminyak juga akan merusak PE standar seiring waktu. Tanyakan jenis bahan penyegel berdasarkan namanya, bukan hanya ketebalan total lapisannya.
Mengapa film saya sobek atau berkerut di tabung pembentuk?
Hampir selalu masalahnya adalah gesekan atau kekakuan. Film dengan koefisien gesekan yang terlalu tinggi akan menyeret di bagian bahu dan berkerut; film yang terlalu kaku tidak akan membungkus tabung dengan rapi dan robek di bagian sambungan. Keduanya adalah masalah spesifikasi, bukan pengaturan mesin, dan solusinya adalah film dengan koefisien gesekan yang tepat untuk mesin cetak Anda.


