Un productor de pasta de tomate en Nigeria cambió de proveedor de film para ahorrar 91 TP3T en material. Dos meses después, su línea de producción funcionaba a 701 TP3T de la velocidad nominal, las bolsas llegaban al distribuidor con los sellos arrugados y alrededor de 41 TP3T presentaban fugas.
La película era más barata por kilo. Además, su estructura no era la adecuada para una máquina VFFS que procesaba un producto húmedo y ácido a una velocidad de 45 bolsas por minuto.
La película es la parte de la línea de empaquetado donde los compradores negocian con mayor firmeza y especifican menos. Un presupuesto suele decir "laminado, 90 micras" y nada más. Ese único número oculta cuatro propiedades que determinan si la máquina funciona a toda velocidad o si presenta problemas durante todo el turno.
Lo que realmente contiene una especificación de película
La estructura, capa por capa. Un laminado típico de tres capas consta de una capa exterior impresa de PET u OPP para mayor resistencia, una capa intermedia de barrera (metalizada, de aluminio o EVOH) y una capa interior de sellador (PE o CPP). Cada capa cumple una función diferente, y cambiar una para ahorrar dinero tiene consecuencias negativas: si se elimina la barrera, la vida útil se reduce drásticamente; si se reduce el grosor de la capa exterior, la impresión se daña durante el transporte; si se cambia el sellador, las mordazas ya no sellan correctamente a la temperatura requerida.
Espesor total versus espesor del sellador. Este es el número que causa la mayoría de las fallas. Un laminado de 90 micras con una capa de sellador de 12 micras no podrá sujetar una bolsa de 500 g dentro de un contenedor, independientemente del grosor total. Para una bolsa VFFS estándar, se recomienda un sellador de 25 a 40 micras. Los compradores que negocian únicamente en función del grosor total suelen terminar con un sellador delgado y una tasa de fugas impredecible.
Coeficiente de fricción. El coeficiente de fricción (COF) determina si la película se desliza limpiamente sobre el tubo formador o si se arrastra. Si es demasiado alto, la película se arruga en el hombro, lo que produce bordes doblados y sellos descentrados. Si es demasiado bajo, el rollo se deforma al desenrollarse. La mayoría de las líneas VFFS requieren un COF de entre 0,2 y 0,3 en la superficie interior, y los proveedores de película que no lo publican generalmente no lo han medido.
Geometría de los rollos y empalmes. El diámetro del rollo, el tamaño del núcleo (76 mm o 152 mm) y la cantidad de empalmes por rollo influyen en el tiempo de funcionamiento. Un empalme implica una parada, un reenhebrado y, a menudo, 20 bolsas de desperdicio. Si su máquina usa un núcleo de 76 mm y la película barata viene en un núcleo de 152 mm, necesitará nuevos mandriles antes de procesar una sola bolsa.
Los cuatro errores que aparecen en la línea
Comprar película por precio por kilo. Lo que importa es el costo de la película por bolsa: una película de 90 micras a $3,10/kg y una de 80 micras a $3,40/kg no son comparables hasta que se multiplican por gramos por bolsa. Hemos visto que un rollo 12% más barato costaba 20% más por bolsa después de considerar el grosor y el desperdicio.
Cambiar una capa para alcanzar un precio objetivo. La versión más común consiste en diluir el sellador. Esto supone un ahorro real en términos de costes y se refleja en el índice de fugas tres meses después, normalmente tras la exportación del primer contenedor.
Ignorando la química del producto. Los productos ácidos, los productos oleosos y los productos con polvo fino requieren selladores diferentes. Una película que sella perfectamente el arroz seco puede fallar en la pasta de tomate, ya que el sellador se contamina con el producto en la zona de contacto y no puede fluir a través de ella.
Olvidando los propios límites de la máquina. Una máquina formadora VFFS está mecanizada para un rango de espesor y rigidez de película específicos. Si la película es demasiado rígida, se producen problemas de alineación; si es demasiado blanda, la bolsa no mantendrá su forma dentro del tubo formador.
Si las fugas comenzaron después de un cambio de film, la secuencia a verificar es la que se indica en [por qué gotean las bolsas](https://jingrui-packingmachine.com/bag-seal-failure-causes/): primero el film, segundo la máquina, y por último los ajustes.
Qué solicitar por escrito
Solicita la estructura completa con los espesores de las capas, no el total. Pregunta por el tipo de sellador y su rango de temperatura de sellado. Pregunta por el coeficiente de fricción (COF) en ambas superficies. Pregunta por los valores de OTR y WVTR si la vida útil es importante, y lee [dónde entra realmente el oxígeno](https://jingrui-packingmachine.com/nitrogen-flushing-residual-oxygen/) antes de aceptar una afirmación sobre la barrera.
Solicita una muestra de 50 kg de la película de producción, no una muestra de laboratorio, y pruébala en tu máquina durante un turno completo antes de comprar un contenedor. Las muestras de laboratorio se fabrican con equipos diferentes y suelen comportarse de forma distinta en una formadora de alta velocidad.
Finalmente, pregunte cuál es el comportamiento de contracción y estiramiento de la película a su temperatura de sellado. Un laminado 2% que se contrae a 180 °C se separará de la barra de sellado y dejará un canal, y ningún cambio de parámetro solucionará el problema de una película que no fue diseñada para ese calor.
Cuando una película más barata es la respuesta correcta
No todos los productos necesitan una barrera de aluminio. Los productos secos y de corta duración (sal, azúcar, pasta, detergente en polvo) funcionan perfectamente con un laminado simple de dos capas con un sellador de 30 micras, y pagar por EVOH para esos productos es dinero tirado a la basura.
La regla que les damos a los compradores es: la barrera depende de la vida útil y el contenido de grasa, no de las modas. Para productos con menos de tres meses de vida útil y bajo contenido de grasa, un laminado estándar es suficiente. Para productos con más de nueve meses de vida útil o alto contenido de aceite, se necesita la barrera, y la película costará entre 25 y 40 TP3T más por kilo. Inclúyala en el presupuesto al momento de solicitar la cotización, en lugar de descubrir el costo adicional después del primer envase rechazado.
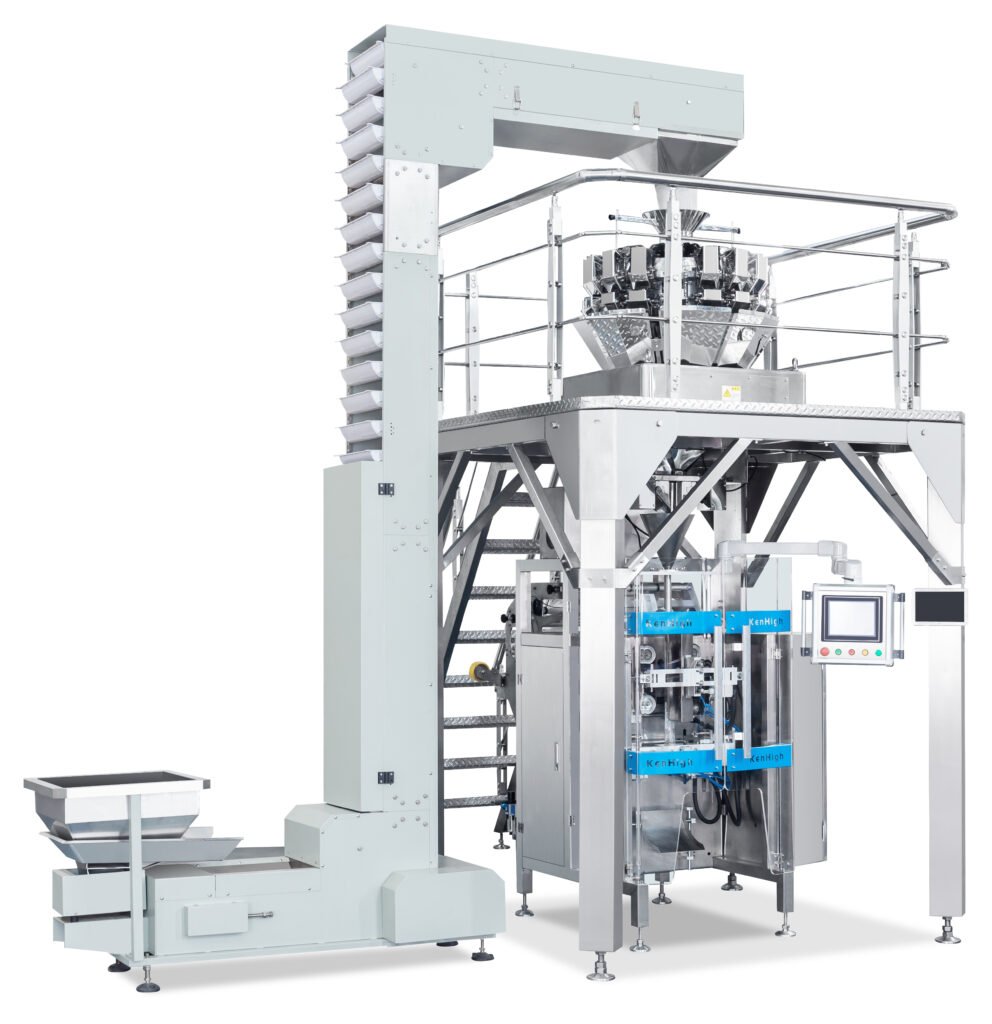
En lo que respecta al formato de la bolsa, la [comparación entre bolsas tipo almohada, tipo pie y tipo ladrillo](https://jingrui-packingmachine.com/pillow-bag-vs-stand-up-pouch-vs-brick-bag/) explica qué estructuras necesita cada formato, y la [gama de máquinas VFFS](https://jingrui-packingmachine.com/product-category/vffs-packing-machines/) enumera el grosor de la película para el que está diseñada cada formadora.
Envíenos su producto, el tamaño de la bolsa, la fecha de caducidad prevista y el presupuesto de la película que tiene, y le diremos cuál de las cuatro propiedades es incorrecta antes de que realice el pedido.
Preguntas frecuentes
¿Qué grosor de película necesito para una bolsa de 500 g?
El grosor total es menos importante que la capa de sellado. Para una bolsa de 500 g en una máquina VFFS, un grosor total de 70 a 100 micras, con una capa de sellado de 25 a 40 micras, es suficiente para la mayoría de los productos secos y semisecos. Con menos de 20 micras de sellado, el cierre no resistirá el apilamiento ni el transporte, aunque la bolsa parezca perfecta en la línea de producción.
¿Puede la misma película utilizarse para reproducir productos en polvo y líquidos?
Por lo general, no. Los polvos requieren un sellador que atraviese la contaminación por polvo en la mordaza, y los líquidos necesitan uno que selle en superficies húmedas y resista la química del producto. Las pastas ácidas y los productos oleosos también atacan el PE estándar con el tiempo. Solicite el tipo de sellador por su nombre, no solo el espesor total de la película.
¿Por qué se rompe o se arruga la película en el tubo formador?
Casi siempre se debe a la fricción o la rigidez. Una película con un coeficiente de fricción demasiado alto se arrastra por el hombro y se arruga; una demasiado rígida no envuelve el tubo correctamente y se rasga en la costura. Ambos son problemas de especificación, no de configuración de la máquina, y la solución es usar una película con el coeficiente de fricción adecuado para la primera.


