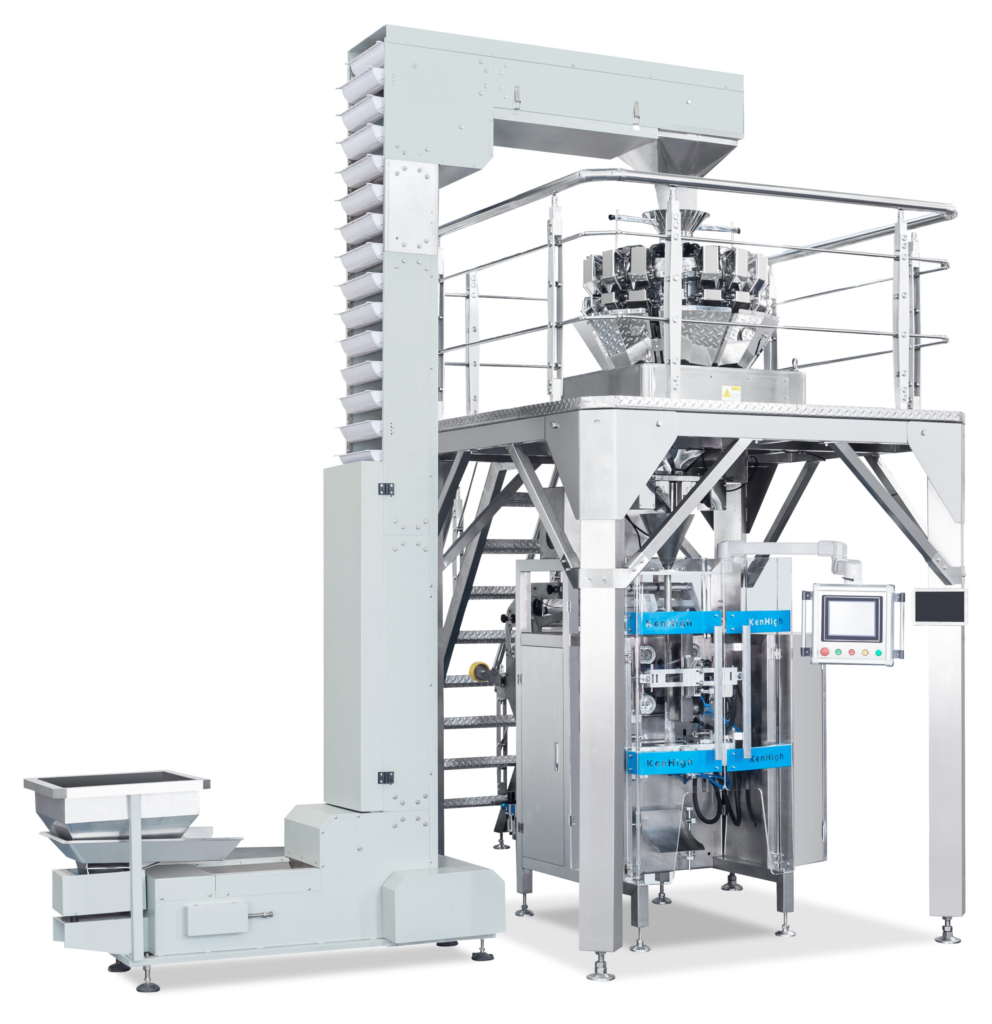
Un contratista de envasado de café en Brasil compró una línea con una capacidad de 60 sacos por minuto. En teoría, un turno de ocho horas debería producir 28.800 sacos. Sin embargo, solo estaba produciendo 12.400.
Supuso que la máquina era lenta. La máquina funcionaba bien. Su turno estaba perdiendo tiempo en cinco puntos que nunca había medido, y el mayor de ellos no tenía nada que ver con la máquina.
Esta es la diferencia entre la velocidad nominal y la producción real, y es el error más costoso en la maquinaria de envasado. Una máquina de 60 bolsas por minuto y otra de 45 bolsas por minuto pueden producir el mismo tonelaje por turno si la más rápida pierde más tiempo.
La fórmula que lo explica
Salida = velocidad nominal × tiempo programado × disponibilidad × rendimiento × calidad.
Ese último producto de tres partes es OEE, y la mayoría de las fábricas nunca lo han calculado. El nuestro funcionó a 43% en la línea del contratista: 88% de disponibilidad, 61% de rendimiento y 80% de calidad. Si se multiplican, la línea de 60 bolsas se comporta como una de 26 bolsas.
La pérdida de disponibilidad se refiere al tiempo que la máquina no está en funcionamiento: cambios de formato, limpieza, averías, espera de película o producto. La pérdida de rendimiento se debe a un funcionamiento a una velocidad inferior a la nominal. La pérdida de calidad se refiere a las bolsas que se rechazan, se reprocesan o se desechan.
Adónde va realmente el tiempo
Cambios. En esta línea, tres cambios de producto al día, de 35 minutos cada uno, suponen 105 minutos de un total de 480; es decir, 22% del turno se pierden antes de que ocurra cualquier otra cosa. La solución rara vez es una máquina nueva; se trata de la memoria de recetas, un carro de repuestos junto a la máquina y abrazaderas de liberación rápida. Solo con eso, logró reducir el tiempo de 35 a 18 minutos.
Microparadas. Un empalme de película, una bolsa que no se engancha en la mordaza, un cabezal de báscula que falla y se reinicia. Cada uno de estos problemas cuesta entre 20 y 90 segundos, no se registran y, en conjunto, suponían un coste de unos 40 minutos por turno. Nadie los anota porque el operario los soluciona antes de que nadie se dé cuenta.
Funcionando por debajo de la velocidad nominal. La velocidad nominal presupone una película y un producto ideales, así como un llenado constante. En la práctica, la película se arrastra, el polvo se acumula y la máquina reduce su velocidad a 45 para evitar los rechazos. Esto supone una pérdida de rendimiento que pasa desapercibida porque la máquina está en funcionamiento.
Producto y película en espera. Una línea que se detiene porque la tolva se quedó sin material o se acabó el rollo de película es un problema de programación, no de equipo. En esta línea, la parada duraba 25 minutos por turno.
Rechazos y reelaboración. Bolsas que no pasan la báscula, bolsas con el precinto arrugado, bolsas que se abren y se vuelven a llenar. Con la calidad 80%, se perdía una de cada cinco bolsas. Ahí es donde se perdía el verdadero dinero.
Cómo medirlo en tres días
No compres software. Usa un portapapeles y anota cuatro cosas por turno durante tres días: el motivo de cada parada con la hora de inicio y finalización, la cantidad real de bolsas producidas por hora, el número de rechazos y su causa, y el número de cambios de formato.
Al final, obtendrá un número para cada categoría de pérdida, y la clasificación le sorprenderá. En la mayoría de las líneas, las dos principales son los cambios de formato y las microparadas, ninguna de las cuales aparece en una cotización de máquina.
Luego, calcula cuánto cuesta cada pérdida. Con un margen de $0,30 por bolsa, 40 minutos de microparadas por turno son 2400 bolsas al mes, lo que supone un margen de alrededor de $720 cada mes, debido a problemas que nadie registró.
Cuando una máquina más rápida es la respuesta equivocada
Si su OEE es inferior a 55%, comprar una máquina más rápida empeora los resultados, no los mejora. Una máquina de 90 bolsas con las mismas pérdidas de 40% produce menos que una máquina de 60 bolsas que funciona a 70%, y su funcionamiento, el cambio de formato y las paradas son más costosos.
Primero, solucione las pérdidas. Según nuestra experiencia, la secuencia que funciona es: tiempo de cambio (el mayor, pero el más económico de solucionar), luego microparadas, después calidad y, por último, velocidad. Solo cuando una línea supera el OEE 70% se amortiza la inversión en mayor velocidad.
Esta es también la razón por la que dos fábricas pueden comprar máquinas idénticas y reportar costos unitarios completamente diferentes. La máquina es la misma; las pérdidas no.
Si desea conocer el cálculo de cuánto cuestan esas pérdidas por año, [lo que la máquina le cobra después de la entrega](https://jingrui-packingmachine.com/packing-machine-running-cost/) cubre la energía, la película y los repuestos, y [el costo real de los lotes pequeños](https://jingrui-packingmachine.com/packing-machine-changeover-time/) cubre el lado del cambio en detalle.
Qué preguntarle a un proveedor antes de comprar
Pregunte a qué velocidad se refiere la tasa indicada: qué tipo de película, qué producto, qué peso de llenado y qué tasa de rechazo. Un proveedor que cotiza 60 bolsas por minuto sin especificar estas cuatro condiciones está dando una cifra imprecisa.
Pregunte cuánto tiempo tarda un cambio de formato con dos operarios, en minutos, mediante vídeo. Pregunte cuál es la Eficiencia General de los Equipos (OEE) esperada de la máquina en una planta como la suya; y si la respuesta es "depende", pida dos referencias que utilicen productos similares y llámelas.
Pregunte cómo se comporta la máquina cuando se queda sin producto o película. Las máquinas que se detienen bruscamente y requieren un reenhebrado completo en cada empalme pierden más tiempo que las que realizan un empalme en 30 segundos.
La última pregunta es la que distingue una buena compra de una costosa: ¿cuál es la producción real por turno, no la producción nominal por minuto? Consíguelo por escrito y exige que la prueba de aceptación se ajuste a ello; ya hablamos de la aceptación en [los primeros treinta días después de la llegada del contenedor](https://jingrui-packingmachine.com/packing-machine-installation-first-30-days/).
Envíenos el registro de paradas de los últimos tres días y su producción actual, y le diremos si el cuello de botella es la máquina o el turno que la rodea.


